


वर्तमान उद्योग में जहां उच्च-घनत्व इंटरकनेक्शन और हाई-स्पीड सिग्नल ट्रांसमिशन मानक बन गए हैं, पीसीबी छेद संरचना अब एक साधारण "प्रवाहकीय चैनल" नहीं है, बल्कि एक मुख्य तत्व है जो सीधे वायरिंग घनत्व, सिग्नल अखंडता और बड़े पैमाने पर उत्पादन उपज निर्धारित करता है। कई हार्डवेयर इंजीनियर अक्सर बीजीए डेंस वायरिंग और उच्च-स्तरीय बोर्ड डिज़ाइन का सामना करते समय बोर्ड फैक्ट्री की इंजीनियरिंग ईक्यू शीट में "छेद, ब्लाइंड होल और दबे हुए छेद" जैसे चयन पुष्टिकरण आइटम का सामना करते हैं। निर्णय में थोड़ा सा विचलन अपर्याप्त वायरिंग स्थान, लंबे सिग्नल रिटर्न पथ और यहां तक कि समग्र बोर्ड उपज में महत्वपूर्ण गिरावट का कारण बन सकता है।
तीन प्रकार के छिद्रों की मूल परिभाषाएँ और संरचनात्मक अंतर
संरचनात्मक सार के दृष्टिकोण से, थ्रू-होल, ब्लाइंड होल और दबे हुए होल के बीच मुख्य अंतर "बोर्ड में छेद की प्रवेश सीमा" में निहित है, और तीनों अलग-अलग प्रसंस्करण तर्क और अनुप्रयोग सीमाओं के अनुरूप हैं:
-
छेद के माध्यम से: यह सीधे ऊपर की परत से नीचे की परत तक प्रवेश करता है, पीसीबी की सभी परतों को पूरी तरह से भेदता है, और यह सबसे पारंपरिक इंटरकनेक्ट संरचना है। इसका प्रसंस्करण तर्क सबसे सरल प्रक्रिया श्रृंखला और सबसे कम लागत के साथ "पहले पूरे बोर्ड को दबाएं, और फिर यांत्रिक रूप से एक बार में छेद ड्रिल करें" है।
-
-
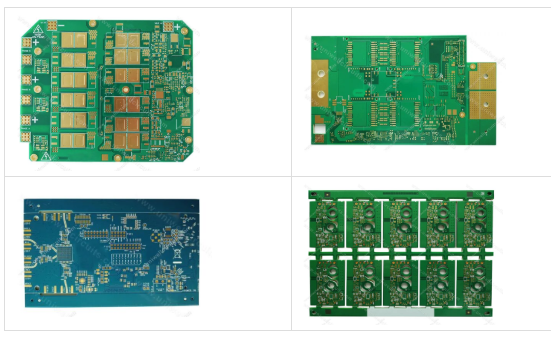
अंधा सुराख: केवल पीसीबी की बाहरी परत को निर्दिष्ट आंतरिक परत से जोड़ता है, और पूरे बोर्ड में प्रवेश नहीं करता है। उदाहरण के तौर पर 8 परतों और 14 परतों वाले बोर्डों को लेते हुए, 8 परतों वाले बोर्डों में ब्लाइंड होल 1-L2, 1-L3, 1-4L, 1-5L, 2-3L, 5-8L और 7-8L. 14 परतों वाले ब्लाइंड होल 1-7L, 1-10L, 8-14L और 11-14L के इंटरलेयर कनेक्शन प्राप्त कर सकते हैं।
-
-
गोपनीयता आवश्यक है, छवि संसाधित हो चुकी है और केवल संदर्भ के लिए है
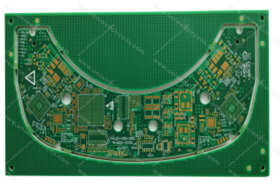
गड़ा हुआ गड्ढा: किसी भी बाहरी सतह तक फैले बिना पूरी तरह से पीसीबी के अंदर दबा हुआ। उदाहरण के लिए, 20 परतों वाले बोर्ड में, दबे हुए छेद केवल L2 से L4 तक इंटरकनेक्शन प्राप्त करते हैं, और छेद की स्थिति को बोर्ड के दोनों ओर से नहीं देखा जा सकता है। इसका प्रसंस्करण तर्क पहले धातुकरण के लिए छेद ड्रिल करना है, और फिर लेमिनेशन में भाग लेना है। सभी छेद प्रसंस्करण को आंतरिक कोर बोर्ड चरण में पूरा किया जाना चाहिए, और फिर छेद को बाद की लेमिनेशन प्रक्रियाओं के माध्यम से पूरी तरह से बोर्ड के अंदर लपेटा जाता है।
-
गोपनीयता आवश्यक है, छवि संसाधित हो चुकी है और केवल संदर्भ के लिए है
-
तीन प्रकार के छिद्रों की निर्माण प्रक्रिया और प्रमुख पैरामीटर
विभिन्न छेद संरचनाएं पूरी तरह से अलग-अलग प्रक्रिया लिंक और नियंत्रण सटीकता से मेल खाती हैं, जो उच्च-क्रम मल्टी-लेयर बोर्ड और साधारण थ्रू-होल बोर्ड के बीच भारी लागत अंतर का मुख्य कारण भी है:
-
-
छेद के माध्यम से प्रक्रिया: 0.2 मिमी या अधिक व्यास वाले पारंपरिक टंगस्टन स्टील ड्रिल बिट्स का उपयोग किया जाता है, और स्पिंडल गति को 80000 से 150000 क्रांतियों प्रति मिनट पर नियंत्रित किया जाता है। एक ड्रिलिंग पूरी प्लेट प्रसंस्करण को पूरा कर सकती है। उद्योग मानक पहलू अनुपात 10:1 के भीतर नियंत्रित किया जाता है, और बोर्ड फैक्ट्री क्षैतिज पीटीएच इलेक्ट्रोप्लेटिंग लाइनों के माध्यम से छेद दीवार रसायनों की विनिमय क्षमता सुनिश्चित करती है। तांबे की मोटाई की एकरूपता आईपीसी स्तर 2 या उससे ऊपर के मानकों को स्थिर रूप से पूरा कर सकती है। वर्तमान में, मुख्यधारा के बड़े पैमाने पर उत्पादन परिदृश्यों में, छेद के माध्यम से न्यूनतम एपर्चर 0.15 मिमी तक पहुंच सकता है, लेकिन जब यह 0.2 मिमी से कम होता है, तो उपकरण मापदंडों के विशेष अनुकूलन की आवश्यकता होती है।
-
-
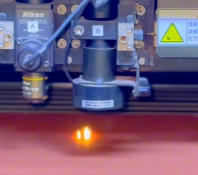
ब्लाइंड होल तकनीक: दो मार्गों में विभाजित: पारंपरिक यांत्रिक नियंत्रित गहरे ब्लाइंड होल और मुख्यधारा लेजर ब्लाइंड होल। यांत्रिक ब्लाइंड होल को गहराई नियंत्रण ड्रिलिंग उपकरण का उपयोग करके ड्रिल किया जाता है, जिसकी गहराई सटीकता ± 0.05 मिमी के भीतर नियंत्रित होती है और पारंपरिक एआर अनुपात 1.2:1 होता है; लेज़र ब्लाइंड होल को CO ₂ या UV लेज़रों का उपयोग करके ± 0.01 मिमी की एपर्चर सटीकता और 3 मिलियन के न्यूनतम एपर्चर के साथ समाप्त किया जाता है। ऊर्जा घनत्व को 8-12 जे/सेमी² पर स्थिर रूप से नियंत्रित किया जाता है, और पूरी प्रक्रिया के दौरान आंतरिक परत और निचला सर्किट क्षतिग्रस्त नहीं होगा। लेजर ब्लाइंड होल प्रसंस्करण पूरा होने के बाद, ब्लाइंड एंड होल में अवशिष्ट दवा समाधान से बचने के लिए दवा समाधान के प्रवाह दर और भिगोने के समय को अनुकूलित करना आवश्यक है और यह सुनिश्चित करना है कि तांबे के डूबने में कोई खालीपन न हो।
-
-
-
-
दफनाने की प्रक्रिया: पूरी तरह से पतले कोर बोर्ड प्रसंस्करण पर आधारित, यांत्रिक ड्रिलिंग पहले स्वतंत्र आंतरिक कोर बोर्ड पर पूरी की जाती है, और फिर छेद की दीवार पर कार्बोनाइज्ड राल को पोटेशियम परमैंगनेट गीली ड्रिलिंग द्वारा हटा दिया जाता है। बाद में, रासायनिक तांबे के जमाव और पूर्ण बोर्ड इलेक्ट्रोप्लेटिंग के माध्यम से छेद की दीवार पर तांबे की मोटाई 10-20 μ मीटर तक बढ़ा दी जाती है। अंत में, आंतरिक परत सर्किट को उकेरा जाता है, और फिर यह बाद के बहु-परत लेमिनेशन में भाग लेता है। पूरी प्रक्रिया के दौरान, लेमिनेशन के तापमान, दबाव और समय मापदंडों को सटीक रूप से नियंत्रित किया जाना चाहिए ताकि अर्ध ठीक शीट में चिपकने वाले प्रवाह के कारण दबे हुए छिद्रों की रुकावट, या लेमिनेशन तनाव के कारण पतले कोर बोर्ड के विस्थापन और विरूपण से बचा जा सके।
-
विशिष्ट उद्योग अनुप्रयोग मामले
विभिन्न छिद्र संरचनाओं का संयोजन चयन सीधे अंतिम उत्पाद के प्रदर्शन की ऊपरी सीमा निर्धारित करता है। यूनीवेल सर्किट्स ने कई उच्च-स्तरीय विनिर्माण क्षेत्रों में परिपक्व कार्यान्वयन समाधान तैयार किए हैं:
-
एआई सर्वर की 24 परतें हाई-स्पीड बैकप्लेन: पूरा बोर्ड "थ्रू-होल + बैक ड्रिलिंग" की एक बुनियादी इंटरकनेक्शन योजना को अपनाता है, और सीपीयू सॉकेट क्षेत्र में 1-2 ऑर्डर लेजर ब्लाइंड होल से सुसज्जित है, जो बीजीए पिन रिटर्न पथ की लंबाई को 40% से अधिक कम करता है, थ्रू-होल अवशिष्ट ढेर पर उच्च गति संकेतों के गंभीर प्रतिबिंब से बचाता है, और 25 जीबीपीएस से ऊपर सर्डेस सिग्नल की ट्रांसमिशन आवश्यकताओं को पूरा करता है। यदि ये सभी डिज़ाइन सामान्य थ्रू होल का उपयोग करते हैं, तो न केवल वायरिंग स्थान पूरी तरह से अपर्याप्त होगा, बल्कि सिग्नल अखंडता भी मानकों को पूरा करने में विफल हो जाएगी।
-
-
-
-
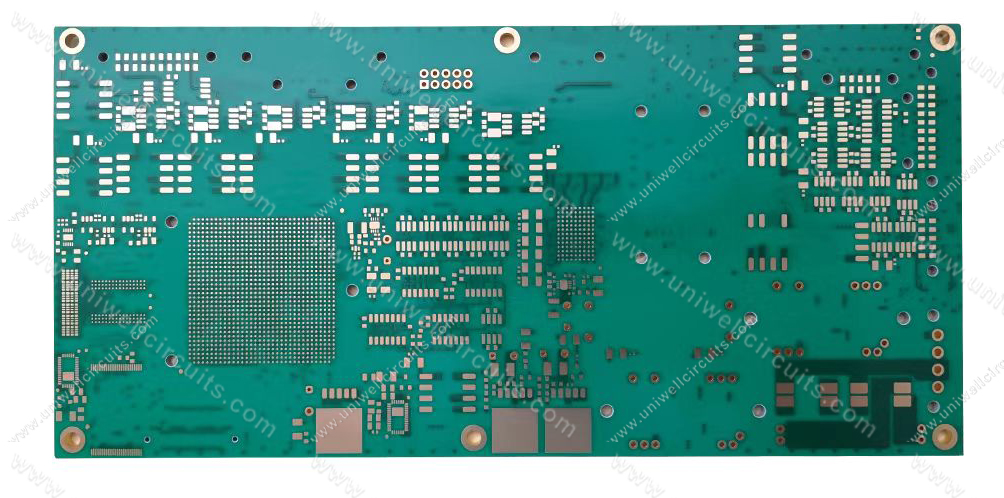
16 परतें RO4350B+RO4450F उच्च-आवृत्ति ब्लाइंड होल बोर्ड: आरएफ ट्रांसीवर मॉड्यूल क्षेत्र में, L1-L2 लेजर ब्लाइंड होल का उपयोग नजदीकी ग्राउंडिंग प्राप्त करने के लिए किया जाता है, जो 0.1nH के भीतर थ्रू के परजीवी अधिष्ठापन को नियंत्रित करता है और 77GHz मिलीमीटर तरंग संकेतों के सम्मिलन हानि को काफी कम करता है। यदि एक नियमित थ्रू-होल का उपयोग किया जाता है, तो अत्यधिक लंबे ग्राउंडिंग पथ से एंटीना लाभ में 2-3 डीबी की कमी हो जाएगी, जो वाहन पर लगे रडार की पहचान दूरी की आवश्यकताओं को पूरा नहीं कर सकता है।
|
|
गोपनीयता आवश्यक है, छवि संसाधित हो चुकी है और केवल संदर्भ के लिए है
-
-
10 परतें तीसरा क्रम एचडीआई ब्लाइंड दफन होल बोर्ड: फ्लैगशिप स्मार्टफोन मदरबोर्ड के एसओसी चिप के तहत, बीजीए क्षेत्र में एक नाखून के आकार के हजारों पिनों में से उच्च-घनत्व वाले पंखे को प्राप्त करने के लिए एक ब्लाइंड दबे हुए छेद + स्टैक्ड होल डिज़ाइन का उपयोग किया जाता है। परतों की कुल संख्या में वृद्धि के बिना, वायरिंग संसाधनों में 40% की वृद्धि होती है, और सिग्नल परत स्विचिंग पथ काफी छोटा हो जाता है, जिससे कुल बिजली खपत लगभग 12% कम हो जाती है।
-
26 परतें सेमीकंडक्टर परीक्षण बैकप्लेन: जांच कार्ड के इंटरफ़ेस क्षेत्र में, किसी भी बाहरी वायरिंग स्थान पर कब्जा किए बिना, आंतरिक परत में आसन्न परतों के बीच अंतरसंबंध प्राप्त करने के लिए बड़ी संख्या में दबे हुए छेद का उपयोग किया जाता है। पूरे बोर्ड पर 20000 से अधिक इंटरकनेक्शन चैनलों के साथ भी, सभी सिग्नल चैनलों की प्रतिबाधा सहनशीलता अभी भी ± 5% के भीतर नियंत्रित होती है, जो चिप परीक्षण की उच्च-सटीक सिंक्रनाइज़ेशन आवश्यकताओं को पूरा करती है। -
चयन निर्णय लेने के मूल सिद्धांत
व्यावहारिक परियोजनाओं में, तीन प्रकार के छिद्रों के बीच कोई पूर्ण श्रेष्ठता या हीनता नहीं है, केवल अनुकूलन परिदृश्यों में अंतर है: सामान्य औद्योगिक नियंत्रण बोर्ड, दो-परत चार परत उपभोक्ता इलेक्ट्रॉनिक बोर्ड, और प्रदर्शन आवश्यकताओं को पूरा करते हुए लागत नियंत्रण को अधिकतम करने के लिए पूर्ण-थ्रू-होल डिज़ाइन को प्राथमिकता दी जाती है; उच्च घनत्व बीजीए बोर्ड और हाई-स्पीड सर्वर बोर्ड प्रथम-क्रम ब्लाइंड होल अनुकूलन वायरिंग संसाधनों को पेश कर सकते हैं; उच्च अंत एचडीआई बोर्ड और लघु आरएफ मॉड्यूल को एक सीमित बोर्ड क्षेत्र के भीतर उच्चतम इंटरकनेक्ट घनत्व प्राप्त करने के लिए ब्लाइंड दबे हुए छेद संयोजन डिजाइन की आवश्यकता होती है।